在材料检测和金相分析的实际工作中,显微镜的选购直接决定了研发进度和品控效率。很多人在选型时容易被参数表迷惑,花了大价钱却用不上,或是买回来才发现操作复杂、测量不准。我在与众多工厂和实验室打交道的过程中,总结了三个最容易踩坑的环节,只要把住这三点,选型基本不会出大错。
很多采购人员的第一反应是“倍率越高看得越清”,这其实是个认知误区。常规光学显微镜在超过2000倍之后,受限于数值孔径和光的衍射极限,画面会变得暗淡模糊,单纯增加倍率没有任何意义。
实际案例: 某电子元件厂质检科曾采购过一台标称5000倍的传统显微镜,在检查线路板焊点时,发现高倍下画面发虚,镀层裂纹根本看不清。经过排查,问题出在物镜的工作距离太短,只有0.3毫米,稍微倾斜一点就碰触样品。后来他们换了另一台设备,在500倍到2000倍区间内就能清晰分辨5微米以下的微小裂纹,而且长工作距离物镜可以轻松对准高低不平的电路板表面,不用反复调整对焦。
实操建议: 选型时重点确认在最高常用倍率下的真实分辨率和工作距离。可以拿一个有标准刻度的标样试拍,看线条边缘是否锐利。对于电子基板或金属断口这类不规则样品,要确保镜头到样品的距离在10毫米以上,不然很多复杂外形根本没法看。
金相样品,尤其是金属涂层、晶圆表面、太阳能电池板,往往同时存在高低差、划痕、杂质和应力分布等多种信息。只用单一的明场观察,很多细节会被漏掉。很多实验室前期只买基础机型,后面遇到偏光或微分干涉需求,只能外送检测机构,既费时间又增加成本。
实际案例: 一家做汽车零部件的热处理厂,接到客户投诉说镀层表面有细微裂纹,但用传统明场显微镜怎么看都找不到。后来在设备上切换到偏光观察模式,原本肉眼看不到的微小形貌立刻被突出显示出来。同时,用MIX模式把明场和暗场信息叠加,他们发现所谓“裂纹”其实是研磨过程中留下的残余应力纹路,并非材料开裂。这个结论帮助他们快速调整工艺参数,避免了整批退货的损失。
实操建议: 选设备时,确认机器是否能在明场、暗场、偏光、微分干涉之间一键切换。不要小看这个功能,对于金属材料而言,偏光观察可以直接反映晶粒取向和应力分布;而对于电子元件来说,暗场模式能检出亮场下发现不了的微米级划痕。
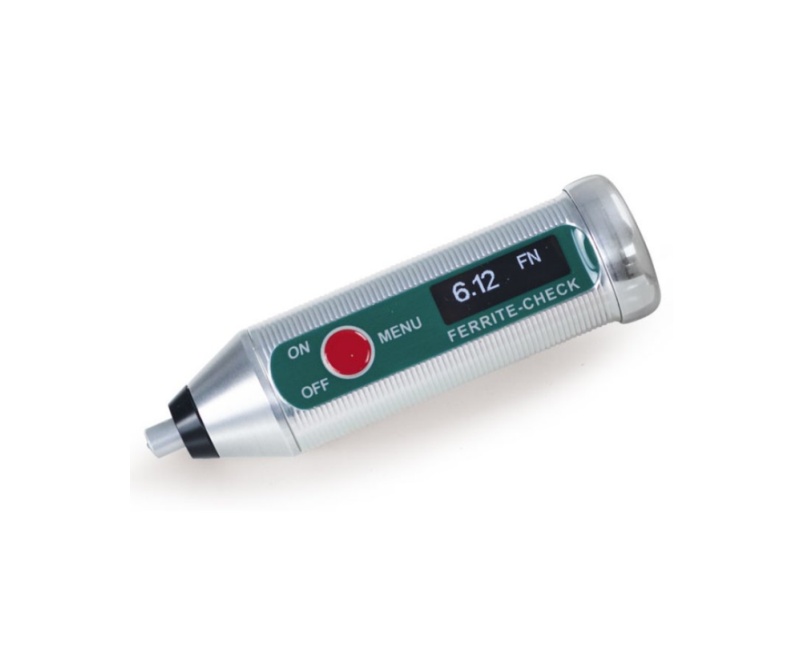
金相检测不只是“看”,还要“测”。尤其是失效分析和工艺改进时,需要精确测量断口深度、镀层厚度、粗糙度和三维轮廓。传统方法依赖人工对焦和逐点测量,一个样品往往要折腾半小时以上。如果显微镜的3D图像采集慢、算法不够聪明,检验效率会被严重拖住。
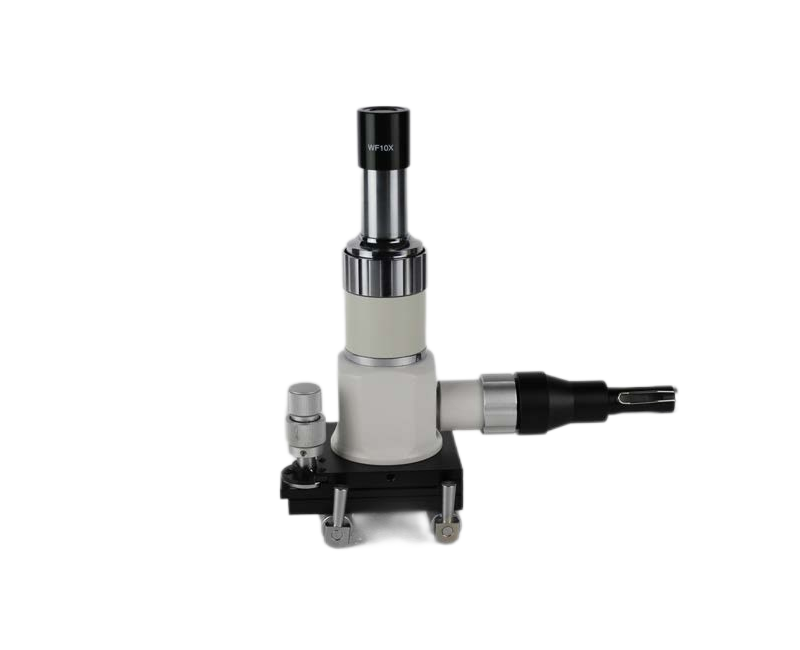
实际案例: 某精密机械加工企业,每月要完成近千个零部件的表面粗糙度抽检。原先使用的普通显微镜,操作员需要手动逐层扫描,生成一个3D轮廓图要花10分钟左右。更换为新一代数码显微镜后,凭借新开发的快速3D算法,同样的扫描过程只需1分多钟就能完成,而且报告自动生成,直接导出PDF发给车间。仅此一项,每天节省了至少两个小时的检验工时。
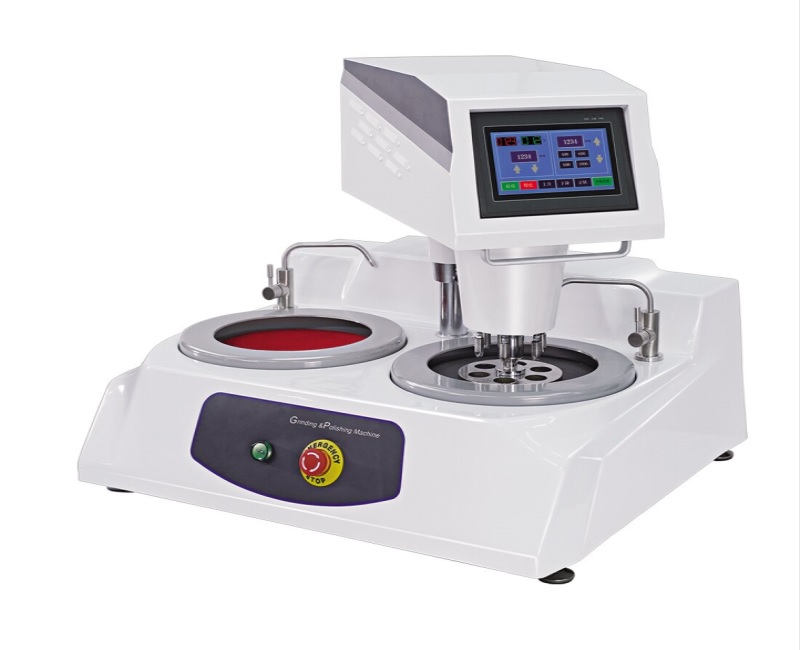
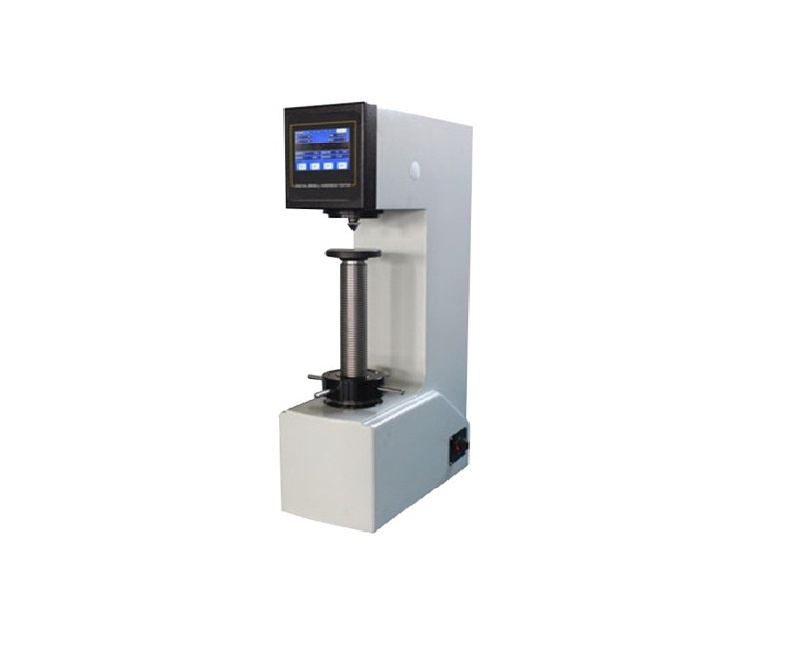
实操建议: 评估显微镜的3D采集速度时,不要只看参数表上的“倍率”或“分辨率”。应当实测一个复杂样品,从放置样品到生成完整3D测量报告,看总耗时是多少。另外要确认载物台是否可以±90°旋转,遇到大型汽车部件或薄型晶圆时,调节角度直接决定了你能不能拍出合格的照片。
从近几年接触的案例来看,真正的采购痛点从来不是“买不起”,而是“买不对”。很多企业花同样的预算,有的显微镜成了摆设,有的成了团队高效工具,差异就藏在观察模式的完整度、3D采集算法的流畅度以及镜头系统的自由度里。
我个人认为,与其追逐高倍数,不如追求高完整的解决方案。一台数码显微镜如果能把20倍到7000倍的观察范围覆盖完整,物镜齐全,又具备六种观察模式和快速3D测量功能,基本就能覆盖绝大多数电子元件和金属材料类的检测需求。
金相显微镜选型的本质,是找一个能融入你现有检验流程的搭档,而不是买一台性能参数漂亮的样品机。把以上三点吃透,带着样品去现场实测,我相信你一定能避开大部分选择陷阱。
025-87158618 13382098598(同微信)
传真:总机转807
sales@jueyu.cn
南京市江宁区上元大街420号江宁万达广场C座2117室
版权所有:南京崛宇精密仪器有限公司 | 2024-2026 | 苏ICP备2023051125号-2
扫码添加微信
 长按或扫码识别二维码
 南京崛宇精密仪器有限公司